 Español
 Inglés
Welcome to Our Blog - ITG Group
Blog
- Técnico
- Oct 27, 2026
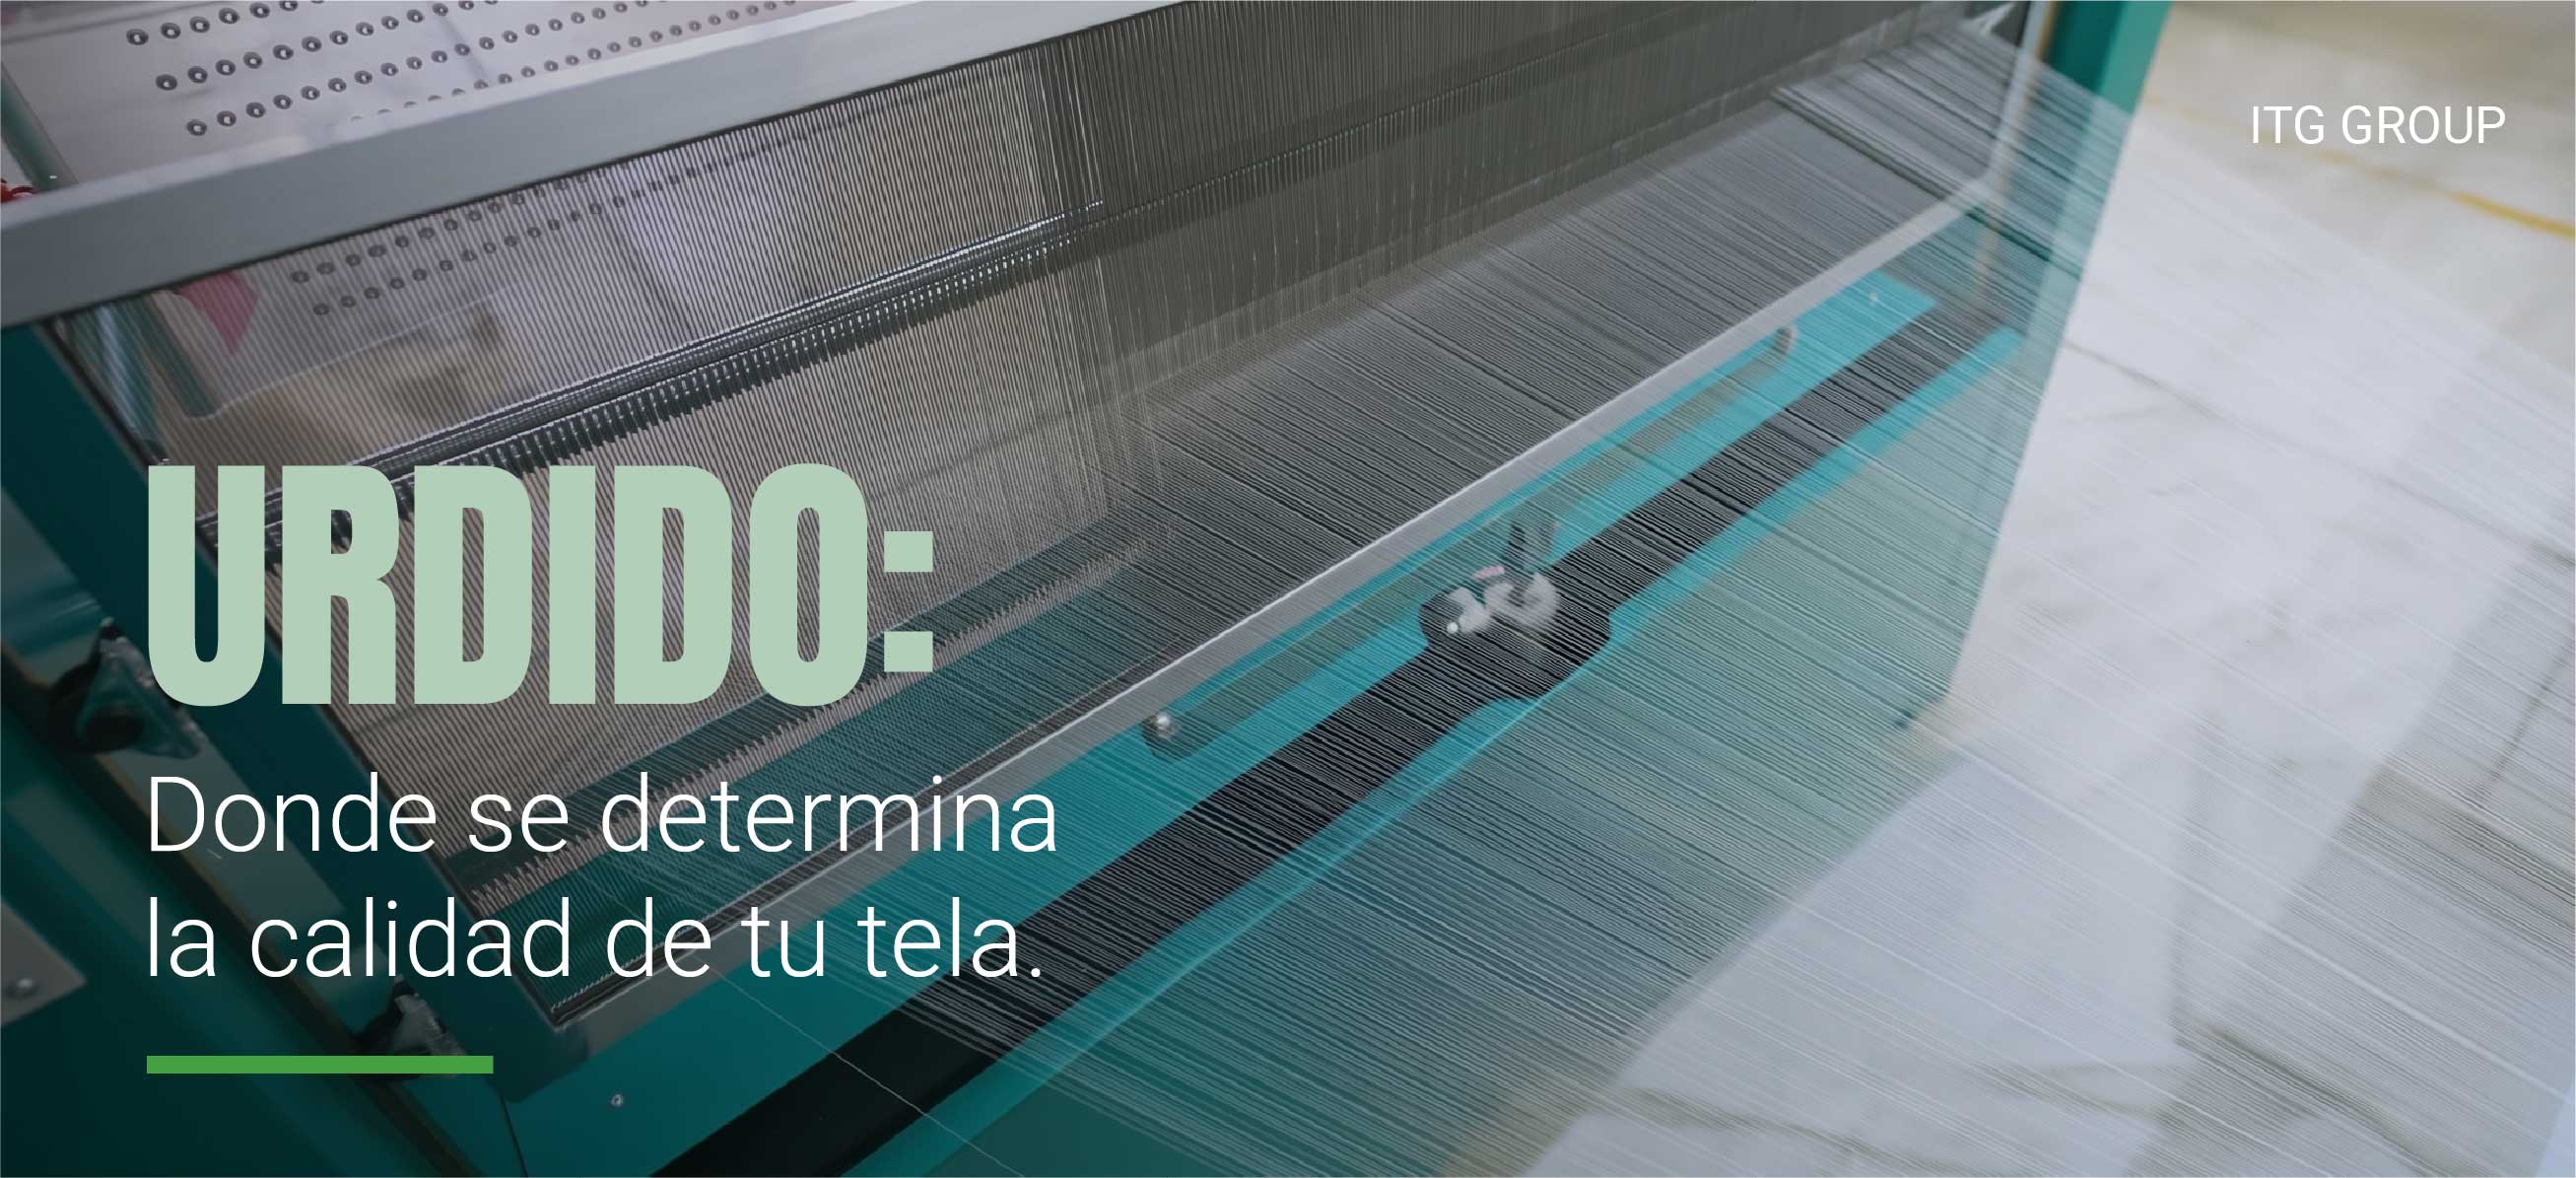
Urdido: Donde se determina la calidad de tu tela
He aquí una posibilidad inquietante: para cuando el hilo llega al telar, es posible que ya haya un defecto enredado en la viga.
La preparación de la urdimbre es la etapa más silenciosa de todo el proceso. Allí no ocurre nada dramático. Pero es ahí donde se establecen las condiciones para la calidad del tejido, y una viga mal urdida traslada sus problemas a cada metro tejido a partir de ella.
Lo que realmente contiene una viga
Una viga de urdimbre no es solo hilo en una brida. Son miles de hilos enrollados con una tensión específica, a una densidad específica y en una disposición específica. Si se hacen bien esas tres cosas, el telar recibe una urdimbre con la que puede trabajar. Si alguna de ellas sale mal, el telar pasa toda la producción compensando el error.
En agosto escribimos sobre un estudio de paradas de telares en una fábrica de tejido con chorro de aire, que reveló que el 58 % de todas las paradas fueron causadas por roturas de urdimbre —con mucho, la categoría más grande, por delante de las roturas de trama y todo lo demás combinado—. Ese artículo analizó los componentes por los que pasa el hilo en el telar.
Pero hay una etapa previa a eso. Un hilo de urdimbre que se enrolló con tensión desigual, o que quedó en una zona de baja densidad del carrete, llega al telar ya debilitado o flojo. No se rompe porque el telar lo haya maltratado. Se rompe porque nunca iba a sobrevivir al ciclo de producción.
Las tres variables que se establecen al armar la urdimbre
1. Uniformidad de la tensión en toda la lámina. Cada hilo del carrete debe enrollarse con una tensión similar. Cuando algunos hilos están más tensos que otros, los flojos se comben en la calada y los tensos soportan más tensión en cada pasada. El resultado en el telar se ve como roturas aleatorias de la urdimbre e irregularidades en la calada —pero el patrón se estableció al enrollar la viga. Por eso las máquinas de urdido cuentan con una arquitectura de tensión especializada: los dispositivos intermedios de tensión constante existen específicamente para mantener la misma tensión entre diferentes hilos y diferentes tiras, pudiendo ajustarse libremente la tensión de cada hoja de hilo.
2. Consistencia en la densidad de bobinado. Un carrete bobinado con densidad inconsistente se desenrolla con tensión inconsistente, ya que el diámetro efectivo cambia de manera desigual a medida que el carrete se va agotando. El catálogo es claro al respecto: en la estación de urdido inteligente, el control de tensión de bucle cerrado con unidades de tensión y la medición automática del desplazamiento existen para «garantizar un mejor bobinado del carrete de urdimbre y mantener constante la densidad de bobinado». En el urdido directo, el error de densidad de bobinado se especifica en ≤0,25 %. Y en el urdido por separación, la compensación de tensión en tiempo real es lo que proporciona consistencia en la densidad, no solo dentro de una viga, sino entre todas las vigas de un conjunto —lo cual es importante cuando se opera un telar alimentado por más de una viga—.
3. Alineación de rayas y bandas. En el urdido seccional, donde la urdimbre se forma en tiras sobre un tambor, la alineación lo es todo. Si las franjas se desvían, el haz resultante presenta zonas de diferente densidad y el tejido lo muestra en forma de bandas. La solución de ingeniería es geométrica: en la SHGA215C, la sección de urdido se desplaza a lo largo de un riel mientras que el peine de urdido y el carrete permanecen fijos, de modo que la franja de urdimbre se mantiene alineada y centrada durante todo el proceso —y la tensión de la franja se mantiene constante con ella. Las cifras de precisión en el urdido seccional son de ≤0,1 mm para la ubicación de las tiras y del 0,02 % para el seguimiento de la barra conductora.
Por qué pasa desapercibido hasta llegar al telar
Este es el problema estructural: los defectos de urdido no parecen defectos. Una bobina con tensión desigual se ve como cualquier otra bobina. Una bobina con una variación de densidad del 3 % se ve idéntica a una con una variación del 0,25 %. No hay inspección visual que lo detecte, y el departamento de urdido por lo general ya ha pasado a la siguiente bobina para cuando la primera llega al telar.
Así que el ciclo de retroalimentación se rompe. El departamento de tejido registra las roturas de urdimbre. El departamento de urdido no se entera de nada. Y la misma condición se repite en cada bobina, porque nadie conectó los dos extremos del problema.
La precisión en la longitud se comporta de la misma manera. En nuestra máquina de urdimbre directa de alta velocidad GA269C, múltiples sensores con corrección automática de desviación mantienen la desviación de longitud por debajo del 0,0025 % —una cifra que solo importa porque la alternativa es descubrir la discrepancia al final de una tirada, cuando te falta tela o tienes un exceso de desperdicio y la bobina ya se ha utilizado.
Dónde se daña realmente el hilo
Vale la pena ser preciso al respecto, porque decir que «el urdido daña el hilo» es demasiado vago como para tomar medidas. El daño ocurre en puntos específicos, y cada uno tiene una solución de ingeniería.
En el carrete, el hilo está bajo tensión y en movimiento, y las fibras cortadas sensibles a la fricción son las más vulnerables. Los carretes recirculantes en forma de V están diseñados precisamente para esto: permiten que el hilo trabaje bajo baja tensión a alta velocidad, lo que reduce las diferencias de tensión y la rotura de los extremos durante el urdido. Los dispositivos anti-globo de aire y las varillas de pretensión suavizan la compensación de tensión cuando el motor arranca y se detiene, de modo que el hilo no sufra sacudidas con cada aceleración.
En el rodillo de presión, el hilo se compacta sobre la viga. En la GA269C, la presión es ajustable de 150 N a 6000 N mediante un mecanismo neumático independiente, con retorno automático
Y en la lengüeta se acumulan polvo y moscas. Existen mecanismos de soplado intermitente y dispositivos de lengüeta cerrada para mantener limpio ese punto de contacto, ya que un diente de la lengüeta que lleva pelusa es un diente que desgasta el hilo.
Un marco de verificación
Si tienes roturas de urdimbre o bandas que no puedes identificar, revisa lo siguiente antes de seguir ajustando el telar.
Verifica si las roturas se agrupan por viga, no por telar. Si el mismo telar funciona sin problemas con una viga y se rompen los hilos en la siguiente, la variable no es el telar.
Verifica si las roturas se agrupan por zona de la viga. Los problemas que aparecen de manera constante en un punto determinado del recorrido —al principio, en el medio, cerca del final— indican una variación en la densidad a lo largo del diámetro de la viga.
Compara los rollos dentro de un juego. Si estás alimentando un telar con varios rollos y uno se comporta de manera diferente, tienes un problema de consistencia de densidad entre rollos, no un problema de tejido.
Observa tus bandas en relación con la geometría de las rayas. En el urdido seccional, las bandas que se repiten a intervalos regulares a lo ancho de la tela son un problema de alineación, no de peine.
Pregunta qué tensión mantiene realmente tu máquina de urdido —y si alguien la mide—. Si la respuesta es «está configurada en el panel», eso es un ajuste, no una medición. El control de tensión de bucle cerrado significa que la máquina corrige; el de bucle abierto significa que solo espera que todo salga bien.
Cierra el bucle de retroalimentación. Proporciona al departamento de urdimbre los datos de roturas de urdimbre del tejido, por cada rollo. Es el cambio de diagnóstico más económico que existe, y la mayoría de las fábricas nunca lo han hecho.
El argumento del costo
Para cualquiera que esté considerando esto como una inversión en lugar de una cuestión de mantenimiento: la preparación de la urdimbre es la etapa previa a todo. Un defecto introducido en el telar afecta al tejido que se está tejiendo. Un defecto introducido en el urdido afecta cada metro de cada viga producida bajo esas condiciones —y lo hace de manera invisible, lo cual es lo que lo hace costoso.
Esa es la asimetría que vale la pena comprender. El equipo de urdido no produce tela, por lo que rara vez se le da prioridad en una conversación sobre gastos de capital. Pero establece el límite máximo de lo que el resto de tu línea puede lograr. No puedes tejer mejor de lo que tu bobina te permite.
El papel de ITG Group
Nuestra gama de urdido abarca el urdido directo y seccional, con configuraciones de fileta y tensión seleccionadas de acuerdo con el hilo que realmente utilizas, no con una especificación predeterminada.
Si observas roturas de urdimbre o bandas que no se resuelven en el telar, vale la pena hablar de ello antes de tomar tu próxima decisión sobre equipos. Cuéntanos qué estás utilizando y qué estás observando, y nuestro equipo técnico lo analizará contigo —incluso en el caso de que la respuesta honesta sea que tu urdimbre está bien y el problema está en otra parte.
Contáctanos: info@group-itg.com
- Innovación
- Oct 19, 2026
Comprar maquinaria de segunda mano no debe ser una apuesta: Presentando ITG Machinery
Comprar maquinaria de segunda mano debería ser una forma inteligente de crecer. Para muchas fábricas, sin embargo, se siente más como una apuesta.
La lógica detrás de esto es sólida: un telar o una máquina de urdimbre de segunda mano puede poner en marcha la capacidad de producción más rápido, con una inversión menor que la de un equipo nuevo. Lo que frena a la mayoría de los compradores no es el precio. Es la pregunta que un anuncio típico nunca responde: ¿en qué estado estará realmente esta máquina cuando llegue a mi fábrica?
El verdadero problema del mercado de segunda mano
El mercado de maquinaria de segunda mano no carece de ofertas. Carece de responsabilidad.
Un anuncio te indica la marca, el modelo y, tal vez, el año. Rara vez te dice cómo funcionaba la máquina antes de que la sacaran de producción, si alguien la ha revisado desde entonces o a quién llamar si no funciona una vez instalada. En muchas transacciones, la participación del vendedor termina con la venta, y todo riesgo posterior recae sobre ti: piezas de las que nadie te advirtió, una puesta en marcha que toma más tiempo de lo previsto, una capacidad que habías presupuestado pero que nunca se materializa.
Para el dueño de una fábrica, eso es capital inmovilizado en la incertidumbre. Para un gerente de compras, es una decisión sobre el proveedor que resulta difícil de justificar si sale mal. En ambos casos, la máquina en sí rara vez es el único problema. El problema es la falta de respaldo.
Lo que cambia con ITG Machinery
ITG Machinery es el departamento de ITG Group dedicado a la maquinaria de segunda mano. Se encarga de la selección y comercialización de equipos de segunda mano de principio a fin, y la palabra más importante en este contexto es «selección».
Cada equipo se evalúa según criterios específicos de calidad, funcionamiento y confiabilidad. Nuestro equipo técnico y comercial evalúa cada opción antes de ofrecerla, y cada máquina se inspecciona minuciosamente para que llegue lista para tu línea de producción.
Eso cambia la pregunta que te haces. En lugar de «¿qué estoy comprando realmente?», se convierte en «¿cuál de estas opciones se adapta a mi producción?», y la respondes con la ayuda de personas que ya han examinado la máquina.
La plataforma abarca maquinaria de marcas líderes como Picanol, Toyota, Vamatex, Itema, Dornier, Sulzer y muchas otras. Detrás de ella está el mismo grupo que tal vez ya conozcas por sus repuestos y maquinaria nueva: décadas de experiencia en la industria textil y una red de distribución en más de 50 países.
A eso nos referimos cuando hablamos de maquinaria de segunda mano con respaldo de primera clase.
Las personas detrás del respaldo
El respaldo no es una política. Son las personas que te atienden cuando tienes una pregunta.
ITG Machinery está dirigida por Fabio Giamminola, director general de ITG Brasil, quien aporta la experiencia comercial y técnica del grupo a cada selección. Junto a él, Vania y Arissa se encargan de la parte administrativa y comercial del proceso. Ellas son el equipo con el que hablarás desde tu primera consulta hasta que recibas la oferta.
Esto es más importante de lo que podría parecer. Cuando compras equipo de segunda mano, no solo estás comprando una máquina. Estás confiando en el criterio de alguien al respecto, y saber quién es esa persona, así como poder comunicarte con ella, es parte del respaldo.
Cómo empezar
Todo se realiza directamente en la plataforma, de tres maneras:
Compra a partir del listado. Empieza por explorar las máquinas disponibles actualmente. Si encuentras la referencia que te interesa, envía tu solicitud de interés a través de la plataforma, y la negociación comienza a partir de ahí.
Solicita una búsqueda. Si la máquina que necesitas no está en el listado, no tienes por qué detenerte ahí. Envía una solicitud de búsqueda: registra tu empresa y describe la maquinaria que estás buscando. El equipo de ITG Machinery te ayudará a encontrarla.
Vende tu maquinaria. La maquinaria que tu fábrica ya no utiliza puede seguir siendo valiosa para otra. Regístrala a través del formulario de venta, sube sus detalles y fotos, y envíala para su publicación en la plataforma, donde podrá llegar a miles de compradores potenciales de la industria textil en todo el mundo.
Comprar de segunda mano no debería significar comprar a ciegas
Echa un vistazo a la oferta actual en la plataforma de ITG Machinery, o escríbenos a itg.machinery@group-itg.com. Dinos qué necesita tu línea de producción y te diremos si tenemos la máquina adecuada para ello.
- Industria textil
- Oct 14, 2026
Nextech 2026: descubriendo hacia dónde va la industria textil
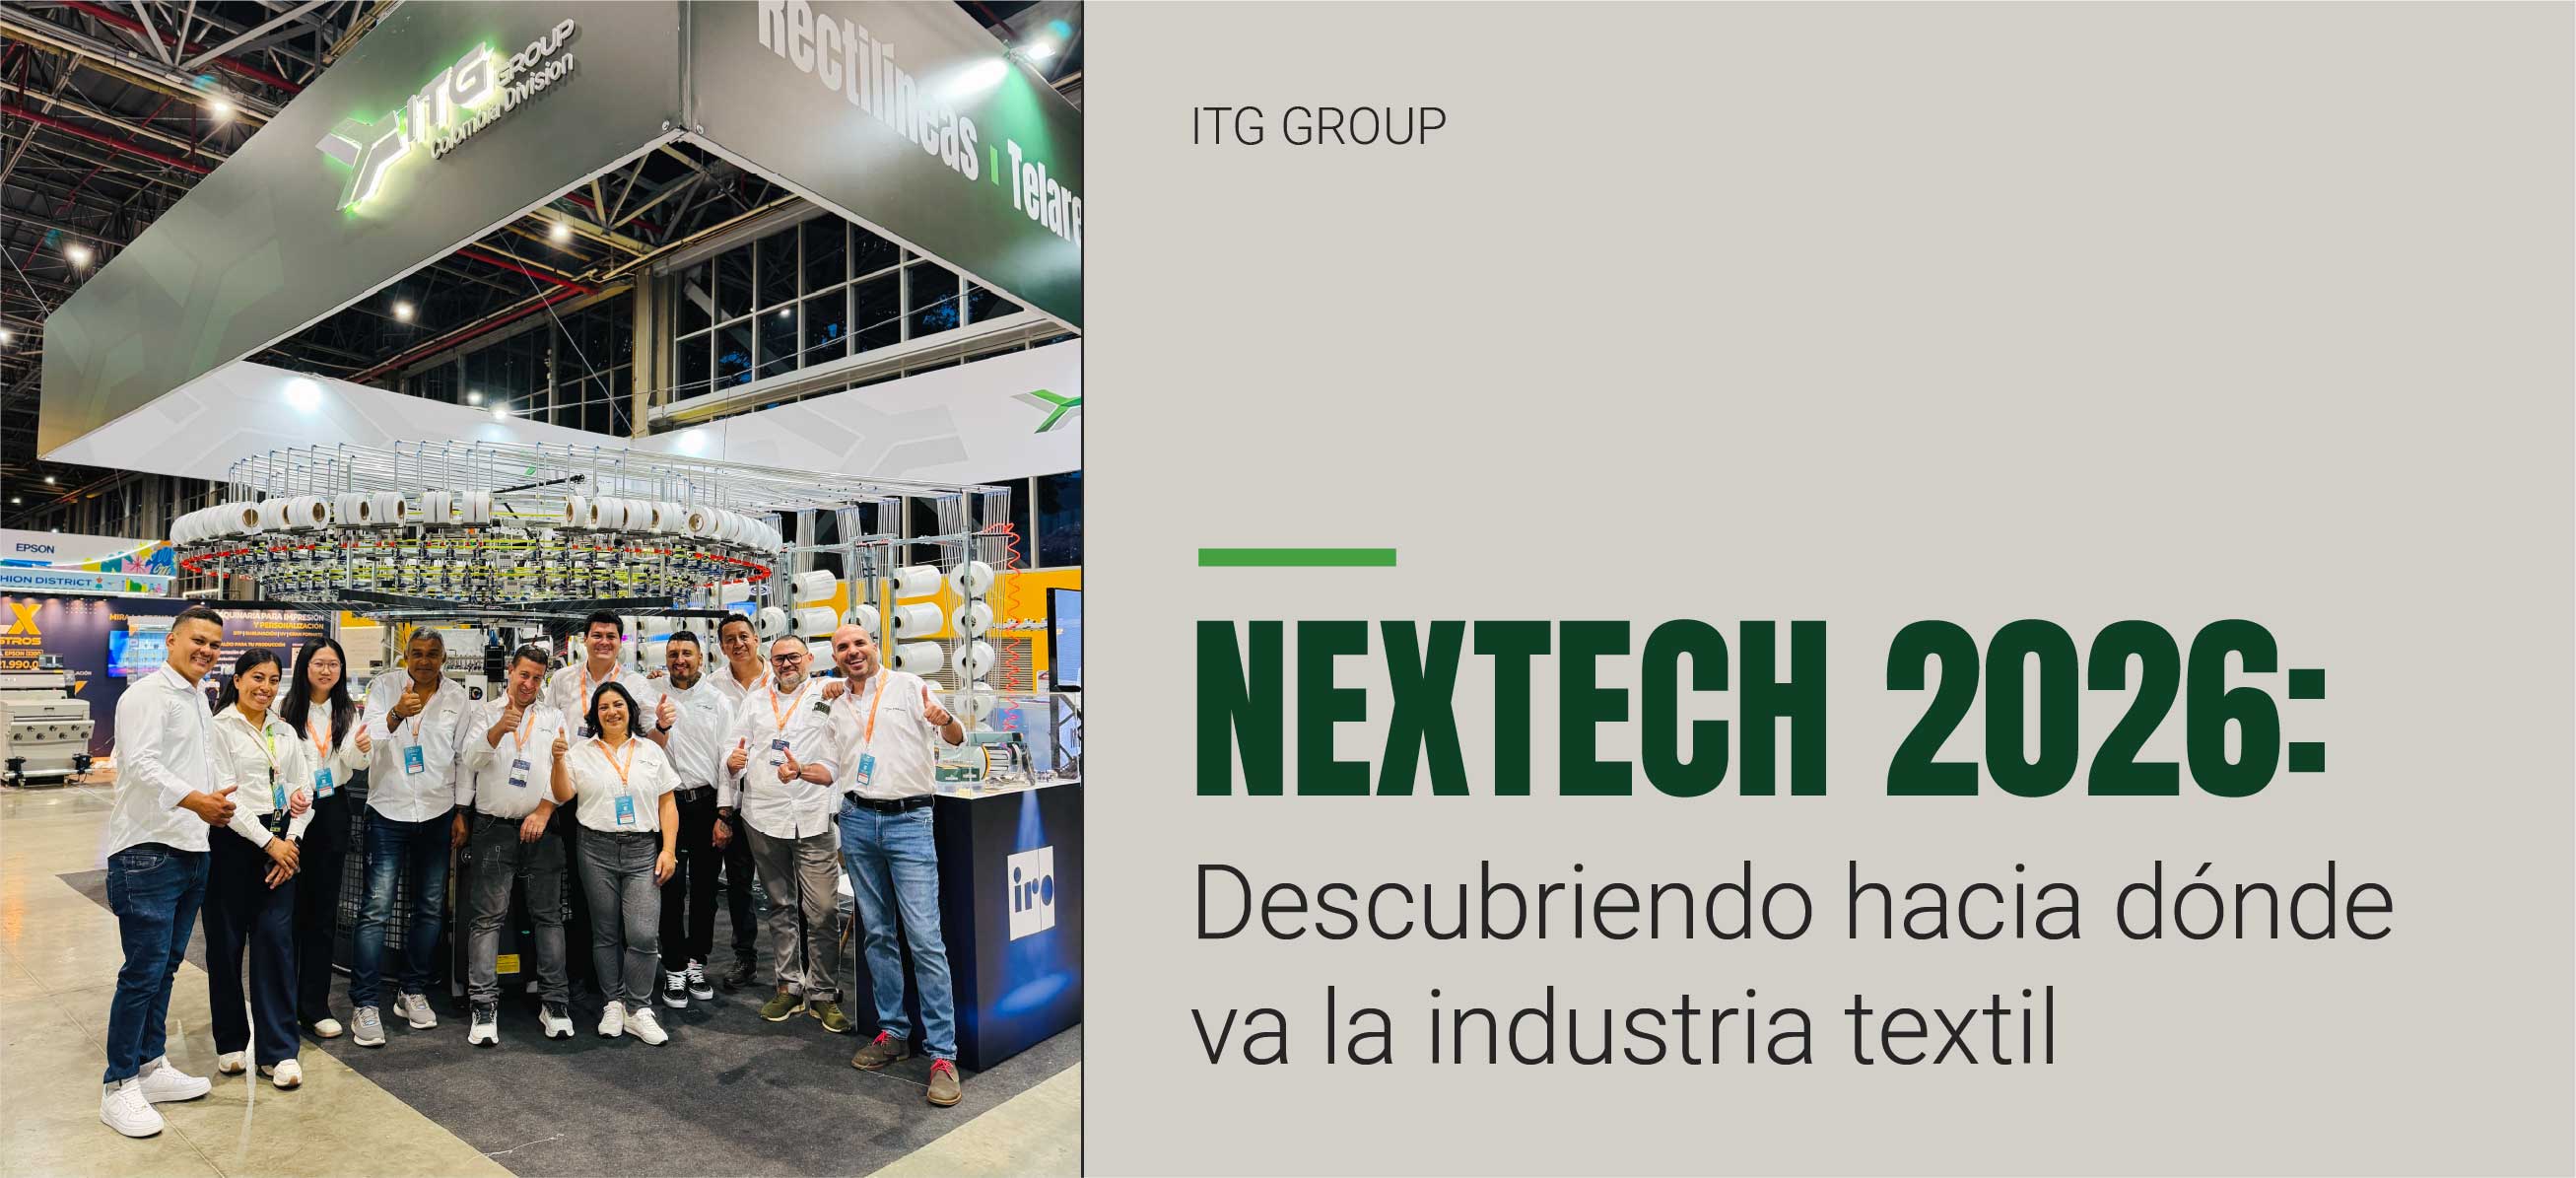
Del 22 al 24 de septiembre estuvimos en la primera edición de Nextech by Colombiatex, en Plaza Mayor, Medellín. Es la primera feria de América Latina especializada en maquinaria y tecnología para la cadena textil-confección. Según Inexmoda, Colombia aportó el 6,8% del mercado latinoamericano de moda en 2025, unos USD 8.494 millones, y la industria se está preguntando cómo producir mejor, no solo más.
En nuestro stand tuvimos telares circulares, trenzadoras y máquinas rectilíneas SINOTEX funcionando. Nos visitaron desde distintas ciudades de Colombia y también desde Ecuador, Perú, Argentina y Europa, y buena parte eran empresas con las que todavía no trabajábamos. Casi todas las conversaciones giraron alrededor de cuatro temas.
Señal 1: el tejido circular sigue siendo la base, pero crecer no siempre significa comprar otra máquina
Fue lo que más se consultó. Antes de sumar una máquina, revisa si puedes diversificar con la que ya tienes:
Cambiar piezas, no de máquina. En los telares circulares de punto sencillo, cambiando las piezas del núcleo, la misma máquina puede pasar a tejer rizo o polo.
Cambiar de galga con un cilindro nuevo. Sacas un tipo de tela distinto con el mismo equipo y una inversión mucho menor que la de una máquina completa.
Elegir bien entre tubular y ancho abierto. Si trabajas telas con lycra o colores claros y el doblez del tubo te deja marca, el ancho abierto enrolla la tela extendida, evita esas arrugas y mantiene una densidad de puntada uniforme. Si produces prendas sin costura lateral, el tubular sigue siendo la opción más eficiente.
Señal 2: en cuellos y puños, la diferencia está en el diseño
Cada técnica que domines es un producto más que puedes ofrecer: mini jacquard, pliegues con relieve, intarsia, transferencia o cuellos conformados. Si estás evaluando una máquina rectilínea, fíjate en esto:
Rodillos de subida y bajada: la tela sale recta sin colgarla a mano.
Agujas de talón alto: las levas se desgastan menos.
Motor con servocontrol: según el fabricante, sube la producción un 15%.
Cuatro barras lanzadoras y ocho alimentadores: más colores en un mismo diseño.
Señal 3: en trenzado, la continuidad se decide en los detalles
El trenzado está en cordones para calzado, cuerdas deportivas y de seguridad, línea de pesca, cable para auriculares o cordón para jacquard, en poliéster, nylon, PP o dyneema. Si estás pensando en una trenzadora:
Parte del producto final. El número de husos y de cabezales define qué puedes producir y a qué ritmo.
Busca parada automática por rotura de hilo para no acumular metros defectuosos. Según el fabricante, algunos modelos para cuerda producen entre 4 y 5 veces más que una trenzadora tradicional.
Ten cerca los consumibles. Con bobinas, portadores, resortes y pines de freno a la mano, un paro dura horas y no semanas.
Piensa en el acabado. Si produces cordones, una punteadora automática de 4.000 a 6.000 puntas por hora cierra el proceso sin depender del trabajo manual.
Señal 4: la sala de corte entró fuerte a la conversación
Las máquinas de extendido y corte automático de tela, una línea que incorporamos hace poco con YINENG TECH, estuvieron entre lo más consultado. La tela suele representar entre el 60% y el 70% del costo de una prenda, y Lectra estima que el desperdicio en salas de corte va del 10% al 20%. Es uno de los mayores centros de costo de una confección y casi siempre el menos medido.
Antes de mirar cualquier ficha técnica, mide estas cuatro cosas durante un mes normal: tu eficiencia de trazo por tipo de prenda, tus recortes y reprocesos según la causa, las horas reales de uso de tu mesa de corte y tu verdadera restricción (consistencia, tiempo de cambio de referencia o volumen). Además, evalúa el extendido y el corte juntos. Una cortadora automática solo corta el tendido que le entregan. Si la tela se sigue tendiendo a mano, automatizaste el paso preciso y dejaste el impreciso como estaba.
Antes de decidir
Quien sale de una feria vuelve con opciones sobre la mesa. Estas cuatro preguntas ayudan a ordenarlas:
¿Qué vas a producir y para qué mercado?
¿Cuál es la productividad real con tu hilo y tus turnos?
¿Hay repuestos disponibles cerca?
¿Qué incluye el acompañamiento en instalación, puesta en marcha y capacitación?
La mayoría de las decisiones de inversión en maquinaria se toman meses después de una feria, cuando hay tiempo para comparar con calma. Lo hemos visto en otras divisiones del grupo, y por eso no damos por cerrada ninguna conversación. Si nos dejaste una solicitud, nuestro equipo comercial te va a buscar para darle forma. Y si no alcanzaste a visitarnos o quieres revisar alguno de estos temas para tu planta, escríbenos.
Gracias a cada persona que pasó a visitarnos durante Nextech.

- Técnico
- Sep 08, 2026
Tu máquina RAMA está quemando tu margen, y se nota en el ruido de tu extractor de aire
Si manejas una línea de acabado, ya sabes cuál es la primera máquina que revisarías si la factura de energía se disparara: la RAMA.
Suele ser el mayor consumidor individual de energía térmica del taller, y la razón es física pura — estás pasando tela húmeda por cámaras de aire caliente en circulación, y generar ese calor, cámara tras cámara, turno tras turno, es caro. La literatura es directa al respecto: la RAMA se describe como una de las máquinas que más energía térmica consume en todo el proceso textil, y el acabado junto con la preparación de procesos en húmedo representan cerca del 35% de la energía térmica de una fábrica integrada.
Aquí está la parte que no aparece en ningún indicador: buena parte de esa energía nunca toca tu tela. Se va por la chimenea de escape como aire caliente, se irradia hacia el taller, o se desperdicia sosteniendo una temperatura que el proceso no necesitaba. No es una falla dramática. Es una fuga silenciosa y continua — y se paga en cada metro de tela que produces.
Este artículo desglosa dónde pierde energía una RAMA convencional, y cómo el diseño de nuestra máquina RAMA XY-D-2600 ataca cada pérdida en su origen.
Dónde pierde energía una RAMA convencional
Tres pérdidas concentran la mayor parte del desperdicio, y se acumulan.
Aire de escape caliente, tirado a la basura. Una RAMA expulsa continuamente aire húmedo y caliente para mantener la atmósfera de la cámara adecuada para el secado. En una configuración convencional, ese escape —que carga energía térmica real que ya pagaste por generar— sale directo por la chimenea. La investigación sobre los flujos de energía en RAMAs identifica el gas de escape como uno de los mayores cuellos de botella para la eficiencia, y los estudios sobre recuperación de calor residual en RAMAs han demostrado reducciones de consumo de combustible superiores al 60% cuando ese calor de escape se captura y se reutiliza correctamente. Cada grado en ese aire expulsado es dinero gastado una vez y perdido.
Fuga térmica y radiación. El calor no se queda educadamente dentro de las cámaras. Escapa por las paredes de los paneles, las rendijas y las superficies mal aisladas — por eso el área alrededor de una RAMA antigua suele estar incómodamente caliente. Ese calor irradiado cuesta doble: es energía que salió del proceso, y sube la temperatura del taller, que tu ventilación después tiene que combatir.
Temperatura y flujo de aire que no puedes controlar con precisión. Cuando no puedes regular las condiciones de forma independiente a lo largo de la máquina —arriba contra abajo, sección por sección— compensas excediéndote. Trabajas más caliente o empujas más aire del que la tela estrictamente necesita, solo para sostener la calidad. Ese margen de seguridad es un seguro real de calidad de tela, pero también es sobre-consumo continuo. Y las condiciones atmosféricas lo empeoran: los estudios de modelado energético muestran que el desempeño de una RAMA puede variar hasta un 10% de la energía total requerida solo por los cambios estacionales en la temperatura y la humedad del aire ambiente.
Cómo la XY-D-2600 ataca cada pérdida
La máquina RAMA XY-D-2600 es una RAMA de doble capa construida específicamente en torno al consumo de energía. Tres características de diseño se corresponden directamente con las tres pérdidas anteriores.
1. Horno de doble capa — reutilizar el calor en lugar de regenerarlo. Esta es la idea central. El horno está apilado en dos capas, y el calor generado en la primera capa de termofijado se transfiere a la segunda capa a través de una placa de hierro cerrada. En lugar de que cada cámara genere su propio calor desde cero, la segunda capa funciona en parte con el calor que la primera ya produjo. Según el catálogo, esa recuperación equivale a un ahorro de energía de entre 20% y 40%, según el proceso. Y como las capas están apiladas, cada gabinete mide 1600 mm de alto — obtienes ese ahorro sin duplicar tu superficie de piso.
2. Recuperación de calor residual — precalentar el aire fresco con el aire que ibas a expulsar. El segundo ataque es sobre esa chimenea de escape. Una RAMA necesita reponer constantemente aire fresco en el horno. En la XY-D-2600, ese aire fresco entrante se hace pasar primero por el dispositivo de recuperación de calor residual — así se precalienta con el escape saliente antes de entrar a la cámara. Estás recuperando energía del mismo aire que estabas a punto de tirar. El catálogo lo ubica en un ahorro de energía de aproximadamente 10% a 30%. Los ventiladores de escape y de suministro son ambos controlados por frecuencia, y el sistema reporta una ganancia de eficiencia de producción del 2% al 3% en la misma línea, según las condiciones del proceso. El aislamiento lo respalda: los paneles son de placa galvanizada con 150 mm de material aislante de alta calidad para cerrar la fuga de calor descrita antes.
3. Doble ducto de aire independiente — precisión en lugar de exceso. La tercera característica resuelve el problema del sobreconsumo. La XY-D-2600 usa dos ductos de aire independientes, con el volumen de aire superior e inferior controlado por separado y ajustable a cualquier proporción desde el menú, regulado por convertidores de frecuencia. Eso significa que dejas de compensar con un exceso generalizado y empiezas a ajustar el flujo de aire a lo que la tela realmente necesita, arriba y abajo. Y algo crítico: esto se sostiene incluso a baja velocidad — que es justo donde viven las telas sensibles. El catálogo especifica resultados de tela estables a cualquier velocidad para tejido de punto, tela recubierta, tela reciclada, fibra ultrafina, felpa y seda. Un flujo de aire más bajo y preciso sobre géneros delicados es a la vez un ahorro de energía y un resguardo de calidad.
Qué significa esto en la factura — y en la tela
Los porcentajes de ahorro de arriba no son redondeos de marketing — son cifras de catálogo ligadas a condiciones de proceso, y se acumulan sobre la máquina que ya es tu mayor línea de energía. Cuando tu mayor consumidor térmico funciona entre 20% y 40% más eficiente en el horno y recupera otro 10% a 30% del escape, eso no es un error de redondeo en la factura de energía. Es un cambio estructural en tu costo por metro — del tipo que se acumula cada turno, cada día, durante toda la vida de la máquina.
El trabajo independiente de la industria apunta en la misma dirección: los proyectos de recuperación de calor residual en RAMAs han reportado ahorros de 20% a 30% en electricidad y combustible, y la modernización de RAMAs en general se acredita con recortes del consumo específico de energía de entre 10% y 25%. No te vamos a dar una cifra de ROI — eso depende de tu precio de energía, tu mezcla de telas y tus horas de operación, y quien te cotice un retorno universal está adivinando. Pero la dirección no está en duda, y los datos para calcular el tuyo están todos aquí.
Y el lado de la calidad importa igual, porque una eficiencia energética que te cuesta calidad de tela no es eficiencia. Las mismas características que ahorran energía —flujo de aire preciso por doble ducto, aire fresco calentado que se introduce para evitar grandes diferenciales de temperatura y goteo, condiciones estables a baja velocidad— son las que protegen el tacto y la consistencia del acabado en telas sensibles. En una RAMA, bien hecha, la decisión de energía y la decisión de calidad son la misma decisión.
Dónde entra ITG Group
ITG Group provee la RAMA de doble capa XY-D-2600, y nuestro rol no termina en la orden de compra. Dimensionar una RAMA para tu línea —número de cámaras, ancho de trabajo, fuente de calor, las telas que realmente produces— es una conversación técnica, no una elección de catálogo. Si tu RAMA actual está trabajando caliente, expulsando calor hacia el taller, u obligándote a excederte en temperatura para sostener la calidad, esos son los síntomas que vale la pena evaluar.
Cuéntanos qué estás acabando y en qué condiciones trabajas, y nuestro equipo técnico revisará contigo la configuración — incluyendo una lectura honesta de si los números justifican el cambio para tu operación específica.
Contáctanos: info@group-itg.com